
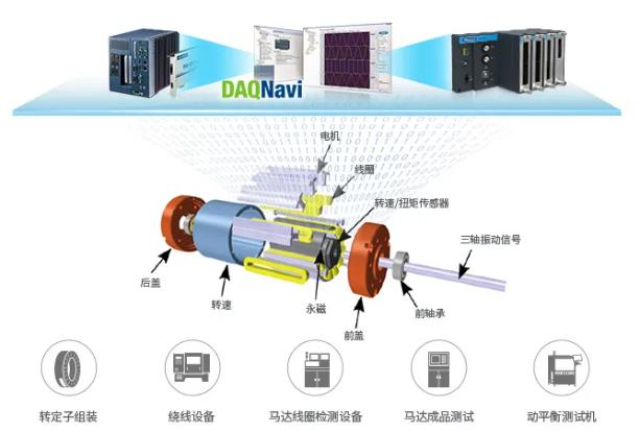
电动机异响检测贯穿于出厂检验和在运监测两个阶段。电机在空载或负载状态下运转时,电磁力、机械不平衡和轴承运动共同构成了声音的来源。电磁异响往往与电源频率及其倍频相关,在切断电源后声音立即消失,这是区分电磁声和机械声的典型方法。机械异响则与转速保持同步关系,无论是转子动平衡不良导致的振动噪声,还是轴承润滑脂劣化后产生的干摩擦声,都会随着转速升高而增强。在线运行的电机通常背景噪声较强,检测系统需要利用窄带滤波和阶次跟踪技术,从强噪声中追踪与转速关联的特征频率。上海盈蓓德智能科技有限公司在电机异响检测方面开发了从产线到现场的系列化方案,支持电机制造商和工业用户建立起覆盖产品全生命周期的声学质量档案。空调风机质控需求,异响检测系统可捕捉异常声响,替代人工听检。上海智能异响检测方案
声学照相机是 NVH 异音异响检测中比较高效的可视化声源定位**设备,硬件由数十至百组高精度同步麦克风阵列、高清光学摄像头、实时波束形成算法处理单元组成,**原理依靠不同麦克风接收异响声波的微小时间差,反向演算声源三维空间坐标与声压强度,同步在实景画面叠加彩色声云热力图,红色高亮区域即为异响精细发生点位,彻底解决传统单点麦克风只能测分贝、无法定位声源的短板。该设备分远场阵列、近场紧凑型阵列两类,远场款适配整车风洞、转鼓台架高速工况,专门捕捉 A 柱气流嘶嘶风噪、后视镜密封异响、电驱动电机高频啸叫;近场小型阵列多用于车内内饰、仪表台、天窗、门板等狭小空间,快速识别塑料卡扣松动摩擦、线束干涉撞击、空调风管共振异响。对比传统电子听诊器逐点排查,声学照相机可将异响定位时长缩短 80%,某车型底盘隐蔽异响人工排查需 3 天,声学相机 12 分钟即可锁定故障区域。设备适配全频段异响检测,优化低频算法机型可覆盖 100-500Hz 电机、悬架低频轰鸣,普通机型侧重 700Hz 以上中高频摩擦异响。上海状态异响检测检测技术控制成本选设备,低成本异响检测系统厂家推荐上海盈蓓德智能,性价比高。
NVH 异响仿真预测是车型开发前期前置管控手段,在零部件、整车物理样车制作前,通过有限元、声学仿真软件模拟振动激励下异响产生风险,大幅减少后期实体样车整改成本,仿真模型必须依靠实体 NVH 异音检测实测数据完成对标校准,才能保障仿真预测精度。完整对标校准流程分为三步:第一步实体检测采集基准数据,零部件台架、整车半消声室标准化工况下采集振动传递函数、声辐射频谱、共振频率、异响触发激励幅值,形成真实物理基准数据库;第二步搭建同尺寸仿真几何模型,输入材料刚度、阻尼、装配间隙等参数,加载与实体检测完全一致的振动、气流激励条件,输出仿真预测频谱、声源云图;第三步多维度参数校准,对比仿真与实体实测的异响尖峰频率、振动幅值、声源位置,修正模型中橡胶衬套阻尼系数、塑料摩擦接触刚度、钣金焊接连接刚度等关键参数,直至仿真与实测数据误差控制在 5% 以内,模型校准完成方可用于后续同平台车型异响预判。
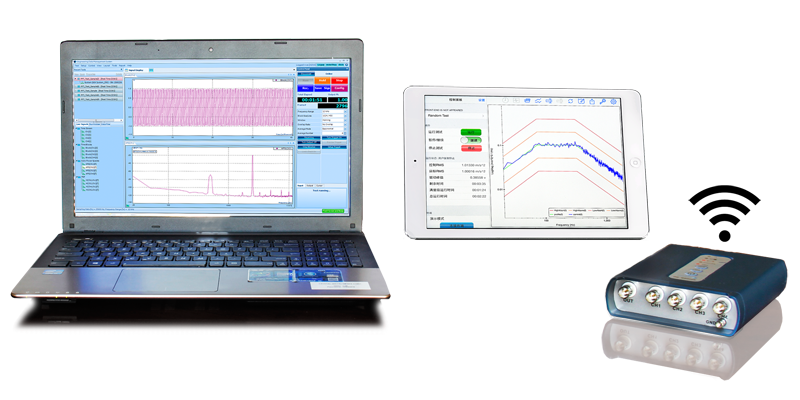
音异响 NVH 检测依托专业信号处理技术拆解复杂声振原始数据,时域、频域、阶次分析是三大基础解析手段,层层剥离正常背景噪声,提取微弱异常异响特征,为异响定位、故障判定提供量化数学依据。时域分析展示声音、振动信号随时间变化波形,直观识别瞬时冲击类异响,工程师可精细定位异响触发的精确时间节点,同步匹配对应车辆工况(车速、转速、路面激励);频域分析通过快速傅里叶变换(FFT)将时域波形转化频谱图,横轴为振动频率、纵轴为声压 / 振动幅值,平稳正常运转部件频谱曲线平缓,齿轮磨损、轴承缺陷、塑料摩擦异响会在固定频率出现明显尖峰,阶次分析专门适配旋转类部件异响(电机、变速箱、轮毂轴承、风机),将频率换算为与旋转转速绑定的阶次,消除车速、转速变化带来的频率偏移,轴承、齿轮缺陷异响对应固定阶次,转速升高*提升幅值,阶次数值不变,快速区分机械旋转异响与随机路面振动噪声。检测软件可自动生成瀑布图、阶次切片、频谱对比报表,将海量原始采集数据简化为直观可视化图表,大幅降低工程师人工数据分析工作量,同时标准化数据格式便于跨部门、跨车型对标存档,是连接硬件采集设备与异响机理分析的核心技术桥梁。异响检测系统能捕获座椅俯仰电机在超极静音环境下的微弱蜗杆摩擦杂音。
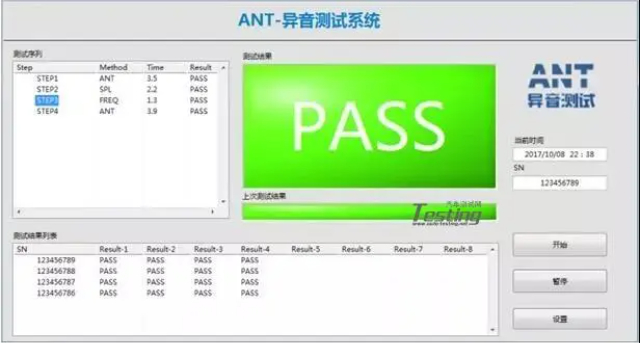
在汽车零部件及3C电子制造领域,传统的质检往往依赖工人的“金耳朵”来进行听音判断。然而,人工检测主观性强,更容易因长时间作业产生疲劳导致漏检、误检。上海盈蓓德智能科技有限公司的异响检测方案则通过部署高灵敏度的空气麦克风或振动加速度传感器,将声音和振动信号转化为数字信号。利用先进的信号处理算法,系统能够自动剔除产线上的背景环境噪声,精确捕捉到瞬态的、微弱的异常撞击声或摩擦声。这种客观、定量的异响检测极大地提高了检测效率,还能将异响的发生频次和波形特征实时记录下来。通过与标准数据库进行比对,系统能在极短时间内对产品做出合格与否的判定,严防任何装配松动、零件缺损的“带病”产品流向市场,帮助企业建立起可追溯的数字化质量档案。异响检测是识别产品运行异常声响的质控关键步骤。上海定制异响检测
研发人员利用异响检测技术来评估不同结构公差下的声学品质。上海智能异响检测方案
数控机床主轴异响检测是精密加工领域保障零件表面质量的重要手段。主轴在高速旋转时,轴承的微小损伤、刀具夹持的轻微偏心、拉刀机构的异常都会在声音上有所反映。切削加工过程中刀具与工件接触发出的切削声是正常工艺噪声,异响检测需要剔除这部分干扰,聚焦于主轴空转和换刀瞬间的声音变化。主轴拉刀机构在松刀和夹刀动作时发出的声音短暂而特征明显,如果拉刀力不足或卡爪磨损,动作声的时长和频率分布会与正常状态出现差异。检测系统通过对主轴在非切削时段的声音持续监控,逐次积累声学特征趋势,在主轴精度恶化到影响加工质量之前给出维护建议。上海盈蓓德智能科技有限公司在机床主轴异响监测领域,将声学分析与数控系统数据融合,为精密加工车间提供主轴健康状态的动态评估工具。上海智能异响检测方案
上海盈蓓德智能科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。