
电机异响检测硬件设备形成“**进口主导、中低端***国产化”的格局,适配国内量产检测与研发测试的分层需求。在基础检测领域,国内传感器、多通道数据采集仪、声学麦克风等设备技术成熟,国产化率超80%,可满足常规电机异响的信号采集、频谱分析、阶次分析等基础需求,性价比高、适配性强,广泛应用于工厂量产下线检测。在**研发领域,高精度瞬态声学分析仪、高频阶次追踪设备、微弱异响识别系统仍以国外品牌为主,这类设备可精细捕捉毫秒级瞬态异响、区分同源多频耦合噪声,适配**电驱的精细化研发测试。同时,国内设备企业持续技术攻关,针对电机高频啸叫特性优化设备频段覆盖范围,推出专属电驱NVH测试模块,逐步缩小与进口设备的精度差距,推动检测硬件整体国产化升级。异响检测系统能够灵敏识别出减速器在扭矩过零点瞬间的非线性摩擦杂音;上海状态异响检测生产厂家
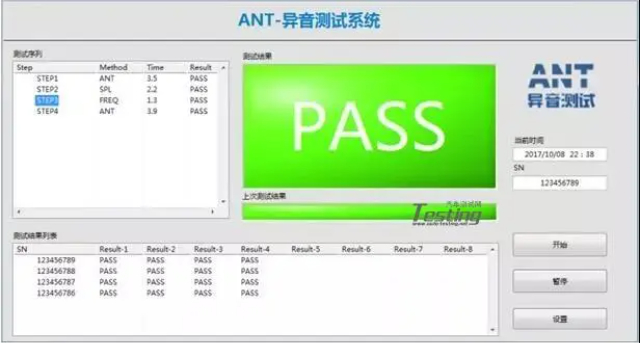
异响检测是识别产品在动态运行中异常声学信号的质量防线。它借助高精度麦克风或加速度计,在特定转速或载荷工况下采集声振波形,通过多域NVH算法,将人耳感知的“咔嗒”“啸叫”或“摩擦”声转化为量化特征,并与合格品模板比对。上海盈蓓德智能科技有限公司的异响检测技术广泛应用于汽车座椅调节电机、空调压缩机和电动门窗升降器等部件,能有效筛除因润滑不良、轴承微损或装配错位导致的异响件,同时为制造工艺追溯提供数据依据,是提升终端用户听觉满意度的重要保障。上海混合动力系统异响检测供应商家产线实时监测需求,实时异响检测系统优势是即时捕捉异常,替代人工听检。
AI 智能异响识别是新一代 NVH 异音检测数字化升级**方向,依托 “多模态采集 - 特征提取 - 模型训练 - 实时推理” 完整技术闭环,替代传统人工逐条比对频谱模板,实现异响全自动快速识别、分类、定位,大幅提升试验室、产线、售后检测效率。多模态数据采集阶段同步融合声学麦克风声信号、小波变换提取异响细微声纹特征,结合 CNN 卷积神经网络自动挖掘人工难以分辨的微弱间歇性异响特征,模型训练采用半监督学习模式,*需少量人工标注异响样本,搭配海量无标注实车采集数据迭代优化,持续扩充内饰摩擦、底盘撞击、电驱动啸叫、空调异响、风噪漏气等多分类标签数据库;模型部署分为三类场景,产线自动化工位搭载轻量化边缘推理模型,3 秒完成单工况异响判定;试验室 NVH 分析仪内置完整 AI 模型,支持海量历史检测数据批量复盘;售后诊断终端搭载移动端小型 AI 算法,维修技师路试实时识别异响类型。算法**优势在于可区分易混淆相似声响,例如内饰塑料吱吱摩擦与橡胶衬套干磨声频谱近似,传统仪器难以分辨,AI 依靠深层特征自动分类并标注异响所属系统;同时具备自迭代能力,新车型、新异响故障数据持续上传云端,模型自动更新优化识别精度。
数控机床主轴异响检测是精密加工领域保障零件表面质量的重要手段。主轴在高速旋转时,轴承的微小损伤、刀具夹持的轻微偏心、拉刀机构的异常都会在声音上有所反映。切削加工过程中刀具与工件接触发出的切削声是正常工艺噪声,异响检测需要剔除这部分干扰,聚焦于主轴空转和换刀瞬间的声音变化。主轴拉刀机构在松刀和夹刀动作时发出的声音短暂而特征明显,如果拉刀力不足或卡爪磨损,动作声的时长和频率分布会与正常状态出现差异。检测系统通过对主轴在非切削时段的声音持续监控,逐次积累声学特征趋势,在主轴精度恶化到影响加工质量之前给出维护建议。上海盈蓓德智能科技有限公司在机床主轴异响监测领域,将声学分析与数控系统数据融合,为精密加工车间提供主轴健康状态的动态评估工具。支持国产设备,国产异响检测系统技术成熟,助力新能源汽车产线智能质控。
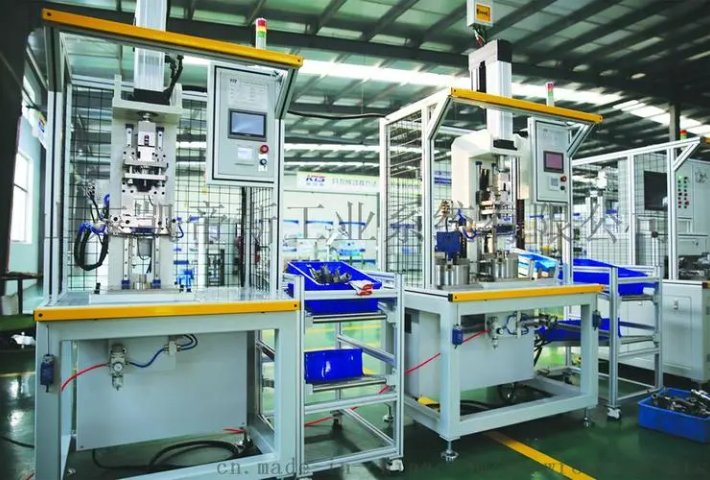
泵类设备异响检测在石化、水处理和食品加工行业都有大量应用场景。离心泵在输送液体时,叶轮与蜗壳之间的流体声音构成背景,如果出现汽蚀,液体中气泡溃灭会产生高频的噼啪声,声音粗糙度明显增加。机械密封在干磨或磨损状态下会发出尖锐的摩擦音,密封失效前的声音变化往往早于泄漏表现。泵的支撑轴承若润滑不良或对中偏斜,会在旋转频率及其谐波上产生振动噪声。这些不同类型故障的声音特征在频谱上有各自分别的分布区域,检测算法通过划分频带并行分析,实现多故障模式的同步监测。上海盈蓓德智能科技有限公司针对流程工业泵组开发了防爆型在线异响监测装置,让危险区域内的转动设备也具备全天候的声学自诊断能力。节拍紧凑的产线中,智能异响检测系统自动识别噪声差异,提升检测效率。上海质量异响检测设备
异响检测是捕捉随机声异常、守护听觉品质的筛查网。上海状态异响检测生产厂家
四立柱整车振动台是 NVH 异音异响台架检测的**装备,可脱离实车路试,在实验室环境精细复现各类颠簸路面激励,专门用于内饰 BSR(摩擦撞击异响)耐久检测,规避室外路试天气、路况、车流干扰,实现检测过程 100% 可重复、数据可追溯。完整检测流程分为三步:第一步实车采集路谱数据,安排测试车辆在厂区恶路、减速带、搓板路、破损沥青路面行驶,通过车身布置加速度传感器采集四轮垂向振动原始信号,剔除无关干扰信号后标准化处理生成数字路谱库;第二步整车上架固定,拆除车身外部多余装饰,车内按实车装配标准布置麦克风、振动传感器,声学相机对准座舱关键异响高发区域,同步录入温度、湿度控制参数,模拟 - 30℃至 60℃高低温交变环境;第三步分层加载路谱测试,先加载低幅值温和路谱筛查轻微异响,再逐级提升振动幅值模拟长期行驶耐久损耗,持续 8-20 小时循环激励,同步全程录制声振时域、频域数据。检测完成后自动输出异响发生时刻、对应路谱工况、振动频率区间,直接指导装配卡扣增加毛毡缓冲、紧固螺栓扭矩重新标定,大幅降低实车耐久测试成本。上海状态异响检测生产厂家
上海盈蓓德智能科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。